

Rask svar: Hvellerdan velge riktig Rustfritt stål belg type
Den riktige belgtypen av rustfritt stål avhenger av tre praktiske faktorer: bevegelsen systemet trenger for å absorbere (aksialt, lateralt eller kantet), arbeidstrykket og temperaturen til linjen, og korrosjonsprofilen til mediene som er involvert. For kompakte installasjoner som trenger et stort slag i en liten konvolutt, kantsveiset belg er vanligvis det foretrukne fleksible metallbelgformatet. For høyere trykk, lavere syklus, for eksempel rørledningsutvidelser, dannet (hydroformet) belg er generelt mer egnet fordi deres tykkere, valsede konvolusjoner håndterer trykkbelastning godt.
Materialvalg følger en tilsvarende enkel tommelfingerregel: 304 rustfritt stål er vanligvis spesifisert for generelle formål, lavkloridmiljøer, mens 316 rustfritt stål er det vanlige valget når klorideksponering, fuktig kystluft eller mer krevende korrosjonsmotstand er nødvendig. Resten av denne veiledningen bryter hver av disse utvalgsfaktorene ned med sammenligningsdiagrammer, referansetabeller og praktiske eksempler, slik at ingeniør- og innkjøpsteam som arbeider med en produsent av belg i rustfritt stål kan matche en produktspesifikasjon til reelle driftsforhold i stedet for gjetting.
Hva er en rustfri stålbelg og hvordan fungerer den
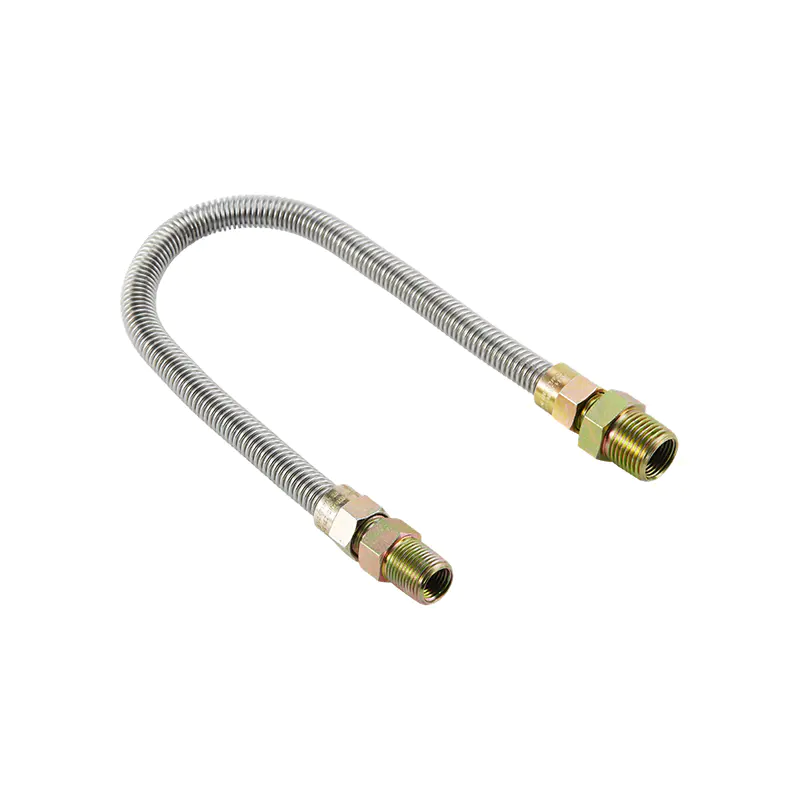
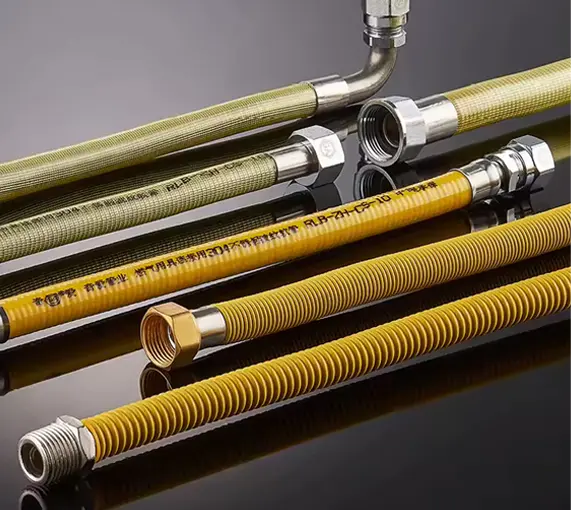
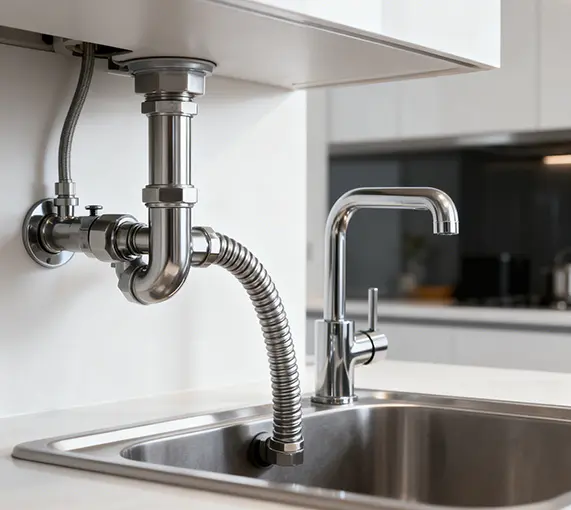
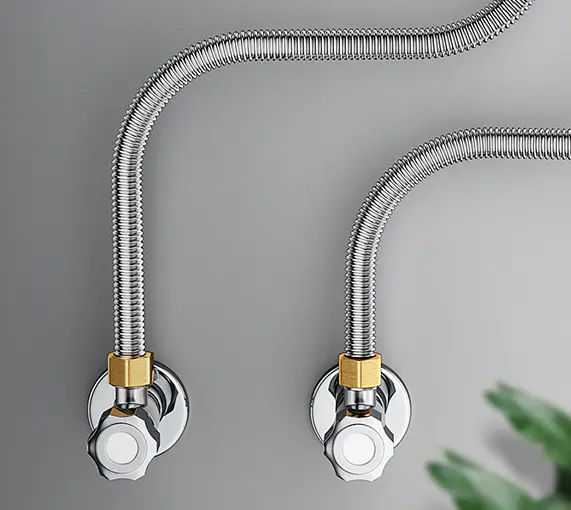
En belg i rustfritt stål er en tynnvegget, korrugert metallkomponent bygget av en serie viklinger som utvider seg, trekker seg sammen eller bøyer seg som et trekkspill. Når rør- eller kanalsystemet beveger seg på grunn av termisk ekspansjon, vibrasjon, installasjonsforskyvning eller mekanisk støt, bøyer belgen seg for å absorbere denne bevegelsen samtidig som strømningsbanen holdes forseglet. Dette er grunnen til at komponenten ofte beskrives generisk som en fleksibel metallbelg: den konverterer stivt rør til et kontrollert, repeterbart bevegelsespunkt.
To produksjonstilnærminger dominerer markedet. Sveiset belg (inkludert kantsveisede belg) er bygget ved å skjøte sammen tynne membranskiver ved deres indre og ytre kanter, noe som gir et stort slag per konvolusjon og en kompakt aksial lengde. Dannet belg er laget ved å hydroforme eller rulle et enkelt- eller flerlags rør til en korrugert form, som har en tendens til å favorisere trykkbegrensning fremfor rå fleksibilitet. Begge tilnærmingene er mye brukt på tvers av gassforsyningslinjer, rørlegger- og varmesystemer, HVAC-kanaler og vakuumutstyr, og hver har en distinkt ytelsesprofil som utforskes i detalj nedenfor.
Sveiset belg vs dannet belg: viktige strukturelle forskjeller
Å velge mellom sveiset belg og formet belg kommer vanligvis ned til hvor mye slag som trengs kontra hvor mye trykk koblingen må inneholde. Diagrammet nedenfor presenterer en relativ fleksibilitetsindeks på tvers av fire vanlige konfigurasjoner, basert på typisk konvolusjonsadferd beskrevet i generelle tekniske referanser, for å illustrere hvordan konstruksjonsmetoden påvirker tilgjengelig bevegelse.
Som diagrammet viser, kantsveiset belg tilbyr generelt den høyeste fleksibilitetsindeksen blant de fire konstruksjonene fordi deres tynne membranplater deformeres lettere per konvolusjon. Flerlags sveiset belg sitter i midten, og tilbyr en balanse mellom slag og holdbarhet ved å fordele stress over flere tynne lag i stedet for ett. Formede belg viser den laveste indeksen i denne sammenligningen, som er i samsvar med deres designprioritet: tykkere vegger og rullede viklinger som favoriserer trykkkapasitet og syklusholdbarhet fremfor maksimalt slag. Denne avveiningen er den sentrale grunnen til at innkjøpsteam som henter fra en sveiset metallbelgprodusent bør spesifisere forventet slag og trykk sammen, ikke separat.
| Funksjon | Sveiset / Kantsveiset belg | Dannet belg |
|---|---|---|
| Fremstillingsmetode | Kantsveisede membranskiver | Hydroformet eller valset rør |
| Typisk veggtykkelse | Tynn (0,1–0,3 mm per lag) | Tykkere (0,3–1,0 mm) |
| Lagkonfigurasjon | Enkelt- eller flerlags stablede plater | Enkelt- eller flerlags rørvegg |
| Bevegelse per konvolusjon | Forholdsvis høy | Forholdsvis moderat |
| Vanlige applikasjoner | Vakuumsystemer, kompakte tetninger, presisjonsinstrumenter | Rørlednings ekspansjonsfuger, VVS-kanaler, eksosanlegg |
Kjernevalgskriterier for belg i rustfritt stål
Utover konstruksjonsmetoden bestemmer en håndfull tekniske parametere om en belg vil fungere pålitelig i et gitt system. Gjennomgang av hvert av de følgende kriteriene med en spesialtilpasset belgprodusent av rustfritt stål før ferdigstillelse av en tegning reduserer generelt risikoen for for tidlig feil eller en overdimensjonert, unødvendig tung montering.
- Materialkvalitet - 304 eller 316 rustfritt stål, valgt basert på korrosjonsprofilen til mediet og det omgivende miljøet.
- Veggtykkelse og antall lag - tynnere, flerlags konstruksjoner favoriserer fleksibilitet; tykkere konstruksjoner med færre lag favoriserer trykkkapasitet.
- Arbeidspress - det maksimale innvendige eller utvendige trykket belgen må inneholde gjennom hele levetiden.
- Driftstemperaturområde - både kontinuerlig og topptemperatur påvirker materialvalg og forventet utmattingslevetid.
- Bevegelsestype og slag - aksial kompresjon/forlengelse, sideforskyvning, vinkelrotasjon, eller en kombinasjon av disse.
- Mediekompatibilitet - Gass-, vann-, damp- eller vakuumservice stiller forskjellige krav til forsegling og overflatefinish.
Disse seks kriteriene er vanligvis fanget på en teknisk tegning eller spesifikasjonsark som deles med en OEM metallbelgleverandør, som lar produksjonsteamet anbefale en passende diameter, lagkonfigurasjon og endemontering før verktøy eller produksjon starter.
304 vs 316 rustfritt stål belger: Hvilken kvalitet passer til din applikasjon
304 og 316 rustfritt stål deler en lignende basissammensetning av krom og nikkel, men 316 tilfører omtrent 2-3 prosent molybden, noe som på en meningsfylt måte forbedrer motstanden mot klorider og gropkorrosjon. Denne enkle komposisjonsforskjellen er hovedårsaken til at de to kvalitetene anbefales for forskjellige servicemiljøer, selv om de ser ut og maskineres nesten identisk.
Radardiagrammet ovenfor sammenligner 304 og 316 på tvers av fem praktiske ytelsesdimensjoner på en relativ 0-10-indeks. 316 rustfritt stål scorer spesielt høyere på kloridresistens , som forklarer hvorfor det er den vanlige anbefalingen for kystinstallasjoner, marint utstyr og kjemiske prosesslinjer. 304 rustfritt stål er fortsatt svært konkurransedyktig på sveisbarhet og generell mekanisk styrke, og det fortsetter å være et vidt spesifisert, kostnadsbevisst alternativ for innendørs industrielle gass-, rørlegger- og oppvarmingsapplikasjoner der klorideksponering er begrenset. Ingen av karakterene er universelt overlegne; det riktige valget avhenger av å matche korrosjonsindeksen til det faktiske tjenestemiljøet i stedet for å standardisere til én karakter for hvert prosjekt.
Sammenligning av bevegelseskapasitet: kantsveiset vs formede belg
Bevegelseskapasitet er sjelden et enkelt tall. Systemer kombinerer vanligvis aksial kompresjon eller forlengelse med noe sideforskyvning og vinkelrotasjon, så det hjelper å sammenligne belgtyper på tvers av alle tre bevegelsesmodusene i stedet for en enkelt slagfigur.
På tvers av alle tre bevegelsesretningene viser kantsveisede belg en konsekvent høyere relativ indeks enn dannede belg i denne sammenligningen, noe som gjenspeiler deres tynnere, mer bøyelige membrankonstruksjon. Spalten er størst i aksial retning, som er bevegelsesmodusen kantsveisede belg er oftest valgt for i kompakte vakuumbelger og instrumenteringsapplikasjoner. Formede belg gir fortsatt brukbar side- og vinkelbevegelse for mange røroppsett, og deres mer robuste veggseksjon er ofte den beste avveiningen når systemet også må inneholde høyere linjetrykk. Dette er grunnen til at en industribelgfabrikk vanligvis vil be om både forventet slaglengde per akse og systemtrykket før de anbefaler en spesifikk produktfamilie.
Forstå utmattelseslevetid og trykkvurdering
Tretthetslevetid beskriver hvor mange ekspansjons- og sammentrekningssykluser en belg typisk kan gjennomgå før en sprekk starter ved konvolusjonsroten. Det er et av de mest søkte tekniske spørsmålene blant kjøpere fordi undermålsslag i forhold til den nominelle bevegelsen er en ledende årsak til tidlig feltsvikt.
Denne illustrative kurven reflekterer et veletablert ingeniørprinsipp bak utmattingsdesign for ekspansjonsfuger: relative sykluslevetid faller kraftig når forskyvningsforholdet nærmer seg det nominelle slaget, i tråd med den generelle utmattingsadferden referert til i industristandarder for ekspansjonsfuger som EJMA. Ved et lavt forskyvningsforhold kan en belg typisk opprettholde et relativt høyt antall sykluser, men å skyve slaget nær 100 prosent av nominell verdi reduserer tilgjengelig syklusliv betraktelig. Rent praktisk er det å spesifisere en belg med en viss margin over den beregnede maksimale slaglengden - i stedet for å dimensjonere den nøyaktig til den forventede bevegelsen - en vanlig måte ingeniører forlenger levetiden på uten å endre materiale eller veggtykkelse. Kjøpere som vurderer sitater fra en metallbelgprodusent, bør bekrefte om det oppgitte slagtallet er et nominelt maksimum eller en anbefalt arbeidsverdi, siden forskjellen vesentlig påvirker langsiktig pålitelighet.
Matchende belgtype til bruksområde: Gass-, VVS-, Varme- og Vakuumsystemer
Ulike sluttbrukssystemer stiller svært forskjellige krav til en belg, fra forseglet gasstetthet til gjentatt høysyklus vibrasjonsabsorpsjon. Tabellen nedenfor oppsummerer typiske anbefalinger etter applikasjon, som kan tjene som utgangspunkt før en detaljert ingeniørgjennomgang med en leverandør.
| Søknad | Typisk belgtype | Primært krav |
|---|---|---|
| Gassforsynings fleksible koblinger | Kantsveiset eller korrugert sveiset belg | Gasstett forsegling, vibrasjonsabsorbering |
| Bolig og kommersiell rørleggerarbeid | Formet eller flerlags sveiset belg | Termisk bevegelse, enkel installasjon |
| Varme og VVS kanalføring | Dannet belg expansion joints | Termisk ekspansjon, moderat trykk |
| Vakuum- og halvlederutstyr | Kantsveiset vakuumbelg | Lekkasjetetthet, presis slagkontroll |
For høystøvsuger og renromsutstyr ser innkjøpsteam vanligvis etter en dedikert produsent av vakuumbelg or leverandør av vakuumbelg med demonstrert erfaring med lekkasjetett sveising og bakbare overflatebehandlinger i rustfritt stål, siden en liten sveisefeil kan kompromittere kammerintegriteten på måter som ikke ville ha betydning i en generell rørleggerlinje. For rørledning og kanalutvidelse, en leverandør av ekspansjonsfuger kjent med formede belg og overholdelse av trykkkode er vanligvis det mer relevante kontaktpunktet. Å matche forespørselen til riktig spesialisering innen den bredere kategorien av industrielle belger i rustfritt stål har en tendens til å forkorte innkjøpssyklusen betraktelig.
Vanlige årsaker til belgsvikt og hvordan man kan forhindre dem
De fleste belgfeil spores tilbake til et lite antall grunnårsaker, og de fleste av dem kan forebygges på spesifikasjons- eller installasjonsstadiet i stedet for å kreve en endring i materialet.
- Syklisk tretthet fra overslag - bruk av belgen nær eller utenfor dens nominelle forskyvning akselererer sprekkinitiering ved konvolusjonsroten.
- Korrosjon fra medieinkompatibilitet - å velge 304 rustfritt stål for et kloridrikt eller svært surt miljø kan forkorte levetiden sammenlignet med 316 eller en annen passende legering.
- Installasjonsfeiljustering - vinkel- eller sideforskyvning introdusert under montering legger til uplanlagt stress utover den utformede bevegelsen.
- Vibrasjonsindusert resonans - Arbeid nær et systems naturlige frekvens kan forårsake rask, lokalisert tretthet selv ved lavt nominelt slag.
- Squirm fra overdreven indre trykk - trykkbelastning utover den nominelle grensen kan forårsake kolonneustabilitet i lengre belgenheter.
Å adressere disse faktorene starter vanligvis med et nøyaktig applikasjonsspørreskjema som dekker trykk, temperatur, media og forventet bevegelse, etterfulgt av en designgjennomgang med produsenten før verktøyet settes i verk. Dette forhåndstrinnet er en av de mest pålitelige måtene å redusere feltfeil for spesialtilpassede belgprodusentprosjekter med ikke-standard dimensjoner.
Arbeide med en profesjonell OEM/ODM-produsent av rustfritt stål
Fordi belgytelsen avhenger av samspillet mellom materiale, veggtykkelse, lagantall og formingspresisjon, gir det å jobbe med en etablert belgleverandør av rustfritt stål som kontrollerer hele prosessen - fra råmaterialescreening til strukturell design, produksjon og ytelsestesting - generelt mer konsistente, applikasjonsmatchede resultater enn å kjøpe komponenter som en generisk vare.
Haoyin (Ningbo) Bellows Technology Co., Ltd. er en produsent som spesialiserer seg på forskning, design, produksjon og salg av rustfrie stålbelger for gass, rørleggerarbeid, oppvarming og relaterte fleksible tilkoblingsapplikasjoner. Selskapet opererer fra et standardisert verksted på 18 000 kvadratmeter over et 35-mu område, og har ISO9001, ISO14001 og ISO45001 sertifiseringer av styringssystem og er anerkjent som en nasjonal høyteknologisk bedrift og grønn fabrikk. Som en OEM-belgprodusent og ODM-belgfabrikk i rustfritt stål, støtter teamet spesialtilpassede belgprosjekter i rustfritt stål fra innledende strukturell utforming gjennom ettersalgs teknisk støtte, noe som er spesielt nyttig for kjøpere som trenger en sveiset metallbelgprodusent som er i stand til å tilpasse standard produktfamilier til ikke-standardiserte diametre, endebeslag eller sertifiseringskrav.
For anskaffelses- og ingeniørteam som vurderer en industriell belgfabrikk, er det generelt verdt å bekrefte tre ting før du legger inn en tilpasset bestilling: dokumenterte kvalitetssertifiseringer, intern testingsevne for trykk- og syklusytelse, og en merittliste for å støtte både OEM-metallbelgleverandørrelasjoner og mindre spesial- eller prototypekjøringer.
Ofte stilte spørsmål
| Q1: Hvorfor er belg laget av rustfritt stål? Rustfritt stål kombinerer korrosjonsmotstand, mekanisk styrke og god sveisbarhet, slik at tynne viklinger kan bøye seg gjentatte ganger mens de motstår oksidasjon fra de fleste industrielle medier. | Q2: Hvordan fungerer belger i rustfritt stål? En serie viklinger utvides og trekker seg sammen som et trekkspill, og lar komponenten absorbere aksial, sideveis eller vinkelbevegelse samtidig som strømningsbanen holdes forseglet. |
| Q3: 304 vs 316 rustfritt stål belger? 304 passer generelt til miljøer med lavt kloridinnhold, mens 316 inneholder tilsatt molybden for bedre motstand mot klorider og marine forhold. | Q4: Rustfritt stål vs Inconel belg? Rustfritt stål dekker de fleste industrielle, rørlegger- og vakuumapplikasjoner, mens Inconel og lignende nikkellegeringer vanligvis er reservert for mer ekstreme temperatur- eller korrosjonsforhold. |
| Q5: Hva er utmattelsestiden til metallbelger? Utmattelseslevetid er antallet ekspansjons-kontraksjonssykluser før sprekking vanligvis begynner, og det er sterkt påvirket av slaglengde, veggtykkelse og lagtall. | Q6: Hvor fleksibel er rustfri stålbelg? Fleksibilitet avhenger av veggtykkelse, antall lag og konvolusjonsform; kantsveisede belg gir generelt mer slag per konvolusjon enn formede belg. |
| Spørsmål 7: Hva forårsaker belgfeil? Vanlige årsaker inkluderer syklisk overslagtretthet, medierelatert korrosjon, feiljustering av installasjonen og vibrasjonsindusert resonans. | Q8: Hvordan beregner du belgtrykk? Tillatt trykk avhenger av veggtykkelse, gjennomsnittlig diameter, materialegenskaper og lagkonfigurasjon, generelt etter anerkjente standarder for ekspansjonsfuger. |