

Metallbelg svikter i industrielle rørledninger, hovedsakelig på grunn av tretthet fra syklisk stress, korrosjon, feil installasjon og feiljustert bevegelsesabsorpsjon. I praksis kan over 60 % av for tidlige belgfeil tilskrives forhold som er identifiserbare og kan forebygges under design- eller installasjonsfasen. Enten du jobber med en Belg i rustfritt stål , a Metallutvidelsesbelg , eller en spesialisert Høytemperaturbelger montering, å forstå de grunnleggende årsakene til feil er den mest direkte veien til å forlenge levetiden og beskytte din rørledningsinvestering.
Denne artikkelen undersøker de vanligste feilmekanismene i industrielle belg, miljø- og driftsfaktorene som akselererer skade, og de praktiske trinnene ingeniører og innkjøpsteam kan ta for å velge, installere og vedlikeholde belgenheter på riktig måte. Hver seksjon bygger på feildata fra den virkelige verden og bransjestandarder for å gi praktisk innsikt i stedet for generiske råd.
De vanligste årsakene til metallbelgfeil
Feltdata samlet på tvers av petrokjemisk industri, HVAC og kraftproduksjon peker konsekvent på et konsentrert sett med feilårsaker. Å forstå hvilken modus som er mest utbredt i applikasjonen din, veileder både materialvalg og systemdesignbeslutninger.
Tretthet fra syklisk belastning
Hver Fleksibel metallbelg er designet for et begrenset antall avbøyningssykluser før utmattelsessprekker starter i konvolusjonsrøttene eller toppene. Når en belg utsettes for flere bevegelsessykluser enn dens nominelle levetid - eller når avbøyningsamplituder overskrider produsentens spesifiserte grenser - blir metalltretthet den dominerende feilmodusen. Studier av rustfrie stålbelger som fungerer i termiske syklusapplikasjoner viser at over 75 % av den nominelle aksiale forskyvningen kan redusere utmattingslevetiden med mer enn 50 %.
Korrosjon og kjemisk angrep
Selv a Ekspansjonsfuge i rustfritt stål er ikke immun mot korrosjon når den utsettes for kloridrike miljøer, aggressive prosessvæsker eller kondenserte syrer. Spenningskorrosjonssprekker (SCC) er spesielt snikende - det oppstår når strekkspenning og et korrosivt miljø virker på metallet samtidig. I kystanlegg eller prosesser som involverer klorvann, kan SCC forårsake katastrofal sprekkdannelse i 316L rustfri stålbelg innen måneder etter installasjon hvis legeringsvalget er feil.
Overforlengelse og feiljustering
A Rørekspansjonskompensator er konstruert for å absorbere spesifikke typer bevegelse – aksial kompresjon/forlengelse, sideforskyvning eller vinkelavbøyning – innenfor definerte grenser. Når flere bevegelsesretninger påføres samtidig uten riktig føring eller forankring, eller når en belg strekkes utover den nominelle slaglengden under installasjonen, deformeres konvolusjonsgeometrien permanent og den strukturelle integriteten kompromitteres. Feltundersøkelser tyder på det installasjonsfeil står for omtrent 35 % av alle belgfeil rapportert i industrielle rørledningssystemer.
Vibrasjonsindusert tretthet
Høyfrekvent vibrasjon fra pumper, kompressorer eller strømningsturbulens kan begeistre en belgenhet nær dens naturlige resonansfrekvens - en tilstand kjent som "squirm". I Eksosbelg brukt i motor- og industrieksossystemer, kan vibrasjonsamplituder som virker små (0,1–0,5 mm topp-til-topp) akkumulere millioner av stresssykluser i løpet av et enkelt driftsskift. Dette er grunnen til at eksosbelgapplikasjoner krever spesifikke inter-konvolusjonsstigning og veggtykkelsesdesign som hever resonansfrekvensen over det dominerende eksitasjonsområdet til det tilkoblede systemet.
Primære årsaker til industriell metallbelgfeil (% av tilfellene)
Dette diagrammet viser en oversikt over feilårsaker samlet fra felttjenesteposter på tvers av industrielle rørledninger og HVAC-systemer. Installasjonsfeil og syklisk tretthet utgjør til sammen nesten 70 % av alle belgfeil – et slående funn som understreker viktigheten av riktig prosjektering både i design- og installasjonsfasen. Korrosjon, selv om den er ansvarlig for 18 % av feilene, er ofte den mest katastrofale når den oppstår fordi den kan føre til plutselige, ukontrollerte lekkasjer i stedet for den gradvise nedbrytningen som sees i utmattelsesdrevne feil. Å adressere disse tre viktigste årsakene gjennom materialvalg, veiledede installasjonsprosedyrer og livssyklusovervåking kan redusere de totale vedlikeholdskostnadene for rørledningen betydelig.
Hvordan driftstemperatur akselererer belgnedbrytning
Temperatur er en av de mest konsekvensvariablene i levetiden til noen Industriell metallbelg . Både ekstrem varme og rask termisk sykling stiller krav til materialet som akkumuleres over tid på måter som statisk spenningsanalyse ikke fullt ut fanger opp.
Høytemperaturbelger arbeider kontinuerlig over 400 °C i damp-, røykgass- eller eksosapplikasjoner ansiktskrypning - den langsomme, permanente deformasjonen av metall under vedvarende belastning ved forhøyet temperatur. I austenittiske rustfrie stål som 321 eller 316Ti forbedres krypemotstanden gjennom titan- eller niobstabilisering, men kryp akkumuleres fortsatt ved temperaturer over 550°C. Når krypdeformasjonen forvrenger konvolusjonsgeometrien, kan ikke belgen lenger absorbere utformede bevegelsesområder og begynner å oppleve lokale spenningskonsentrasjoner som akselererer sprekkdannelsen.
Rask termisk sykling er like skadelig. En belg som gjennomgår en temperatursving på 200°C med hver prosessstart/stopp-syklus opplever en termisk belastning på ca. 2,4 mm per meter lengde i 304 rustfritt stål (basert på en termisk ekspansjonskoeffisient på 16 µm/m·°C). For en 600 mm lang belgenhet, tilsvarer det over 1,4 mm termisk indusert aksial bevegelse per syklus – som direkte forbruker belgens utmattelsesbudsjett med hver start og stopp.
Relativ tretthetslevetid for belger i rustfritt stål vs driftstemperatur
Linjediagrammet illustrerer hvordan utmattelseslevetiden degraderes ikke-lineært når driftstemperaturen øker. Ved 20°C (omgivelsestemperatur) fungerer en velspesifisert belg i rustfritt stål nær sin fulle levetid for utmatting. Ved temperaturer over 450°C faller imidlertid utmattelseslevetiden til mindre enn 20 % av den omgivende grunnlinjen – en kritisk terskel som bør utløse vurdering av materialoppgradering som Inconel eller stabilisert 321 rustfritt stål. Den forhøyede risikosoneskyggen fremhever temperaturområdet der standard belgmaterialer krever nøye teknisk gjennomgang før påføring, spesielt for kontinuerlige industrielle rørledninger eller eksossystemer som sykler daglig.
| Material | Maks kontinuerlig temp | Kloridmotstand | Typisk applikasjon |
|---|---|---|---|
| 304 / 304L SS | 400°C | Moderat | Vann, HVAC, generell gass |
| 316 / 316L SS | 450°C | Bra | Kjemisk, marin, matprosess |
| 321 SS | 550°C | Moderat | Eksos, damp, termisk sykling |
| Inconel 625 | 980°C | Utmerket | Høytemp eksos, turbiner |
Installasjonsfeil som forårsaker for tidlig belgfeil
Installasjon er den mest kontrollerbare faktoren i belglevetiden, men den er fortsatt den viktigste årsaken til for tidlig feil. En korrekt spesifisert Ekspansjonsfuge i rustfritt stål installert feil vil mislykkes like pålitelig som en underspesifisert. Følgende feil dokumenteres oftest ved inspeksjoner etter feil.
Forspenning av belgen under montering
Når en belg er strukket, komprimert eller forskjøvet sideveis for å lukke et gap i rørledningen under installasjon - i stedet for å plassere rørendene for å matche den nøytrale lengden på belgen - plasseres viklingene i en permanent belastet tilstand før systemet i det hele tatt starter opp. Denne forspenningen bruker umiddelbart en del av tretthetsbudsjettet. I alvorlige tilfeller kan det redusere vurderte tretthetssykluser med 40–60 % før den første termiske syklusen inntreffer.
Manglende eller feilplasserte ankere og føringer
Riktig rørforankring og føring er ikke valgfritt tilbehør – de er strukturelle krav for at belgen skal fungere slik den er designet. Et anker fikserer et punkt i rørledningen for å definere bevegelsesretningen. En føring kontrollerer lateral bevegelse av røret nær belgen og forhindrer at belgen utsettes for kombinert aksial-lateral belastning som overstiger dens flerplanskapasitet. Uten riktig veiledning, a Metallutvidelsesbelg designet utelukkende for aksial bevegelse vil oppleve sidekrefter som forårsaker konvolusjonsforvrengning i løpet av uker.
Feil strømningsretning i innvendige belg
Mange Industriell metallbelg sammenstillinger inkluderer en intern hylse (foring) for å beskytte viklinger mot strømningsturbulens, erosjon og strømningsindusert vibrasjon. Hvis en hylsebelg er installert med strømning som løper mot foringens overlapping (motsatt av den merkede flytpilen), kan foringen samle opp rusk, hindre strømning eller bli fortrengt av strømningstrykk – noe som fører til direkte mediastøt mot den ubeskyttede konvolusjonen.
Unnlatelse av å fjerne forsendelsesstenger
Belgmontasjer sendes vanligvis med midlertidige strekkstenger eller forsendelsesstenger for å forhindre overekstensjon under transport. Hvis disse stengene ikke fjernes før systemstart, kan ikke belgen absorbere noen bevegelse – all termisk ekspansjonsbelastning overføres direkte til rørflensene og tilkoblet utstyr, noe som forårsaker flenslekkasje eller utstyrsskade i løpet av den første driftssyklusen.
Rørledningsvibrasjonsløsninger: Hvordan fleksible metallbelger absorberer dynamiske belastninger
Vibrasjonsløsninger for rørledninger bruk av fleksible metallbelger er en av de mest effektive og kompakte metodene for å isolere mekanisk vibrasjon mellom tilkoblet utstyr og det omkringliggende rørsystemet. Dette er en primær funksjon av belg i pumpeutløpsledninger, kompressoruttak, motoreksossystemer og tilkoblinger for HVAC-utstyr.
Fleksibel metallbelg absorberer vibrasjoner gjennom en kombinasjon av deres iboende lave fjærhastighet (aksial stivhet) og geometrisk ettergivenhet. Fjærhastigheten til en riktig konstruert belg med flere konvolusjoner kan være så lav som 10–50 N/mm — sammenlignet med en stiv rørstump av samme lengde, som kan ha en effektiv stivhet på flere tusen N/mm. Denne dramatiske stivhetsreduksjonen demper vibrasjonsoverføringen til den tilkoblede strukturen med en faktor på 10–100x, avhengig av frekvens.
En belg som fungerer som en vibrasjonsisolator må imidlertid konstrueres med denne spesifikke rollen i tankene. Standard ekspansjonsskjøtebelger er ikke alltid egnet for vibrasjonsisolering fordi deres konvolusjonsstigning, veggtykkelse og antall lag er optimert for absorpsjon av termisk bevegelse i stedet for dynamisk tretthet. Eksosbelg brukt i marine- og bilapplikasjoner er spesielt konstruert med høyere frekvens tretthetsmotstand, ofte ved bruk av flerlags tynnveggkonstruksjon for å kombinere fleksibilitet med holdbarhet.
Vibrasjonsdemping (dB) etter Bellows Configuration Type
Vibrasjonsdempningsverdier vist her reflekterer typisk ytelse ved den dominerende pumpens eller kompressorens eksitasjonsfrekvens (50–100 Hz) for hver belgkonfigurasjonstype. Flettede fleksible metallslangeenheter oppnår den høyeste dempningen ved 16 dB på grunn av den kombinerte ettergivenheten til den indre korrugerte kjernen og den omkringliggende fletten, som demper energi gjennom friksjon mellom trådene. Eksosbelger, designet for dynamisk syklisk bruk i motorapplikasjoner, oppnår 13 dB – betydelig bedre enn standard ettlags belg med 6 dB. Disse tallene understreker viktigheten av å tilpasse belgkonstruksjonstypen til den primære funksjonen i hver rørledningsapplikasjon i stedet for å velge utelukkende på trykk- eller temperaturklassifisering.
Metallbelg vs fleksibel slange: Velge riktig rørledningskompensator
Ved evaluering metallbelg vs fleksibel slange for en rørledningsapplikasjon adresserer begge produktene bevegelse og vibrasjoner, men gjennom forskjellige mekanismer og med forskjellige ytelsesprofiler. Å gjøre det riktige valget krever at kompensatortypen matches til det dominerende kravet - enten det er termisk ekspansjon, vibrasjonsisolasjon, vinkelfeil eller trykkmotstand.
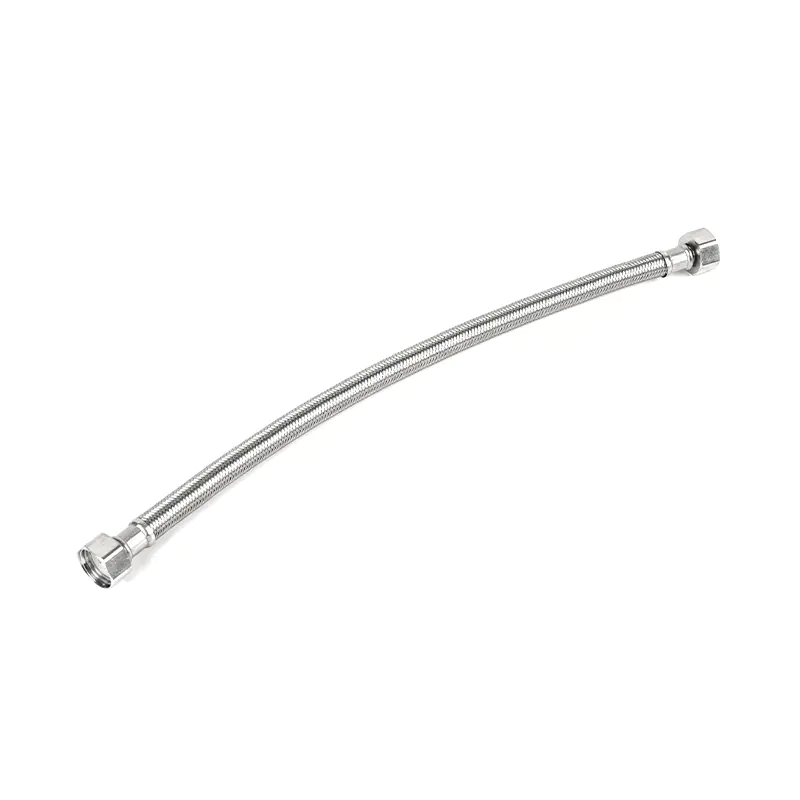
A Sveiset belg eller dannet ekspansjonsskjøt er en presisjonskonstruert struktur med definerte fjærhastigheter, utmattingslivssykluser og trykkklassifiseringer avledet fra konvolusjonsgeometrien. Den leverer forutsigbar, kalkulerbar ytelse som kan konstrueres til en rørspenningsanalyse. En fleksibel slange, derimot, bruker en flettet ytre kappe for å holde trykk mens en indre korrugert kjerne gir fleksibilitet – gir høyere sidefleksibilitet, men vanligvis lavere trykkevne og kortere syklisk utmattingslevetid i ren aksial drift.
| Kriterier | Metallutvidelsesbelg | Fleksibel metallslange |
|---|---|---|
| Aksial bevegelse | Utmerket (high stroke) | Begrenset |
| Sidefleksibilitet | Begrenset (requires guides) | Utmerket |
| Trykkvurdering | Opptil 40 bar | Vanligvis 10–25 bar |
| Tretthetssykluser (aksial) | 10 000–100 000 | 5 000–30 000 |
| Temperaturområde | -200°C til 980°C | -70°C til 600°C |
| Beste brukstilfelle | Termisk ekspansjon, presis bevegelseskontroll | Utstyrstilkobling, flerakset vibrasjon |
Ekspansjonsfugeapplikasjoner: Hvor metallbelger er mest kritiske
Forståelse applikasjoner for ekspansjonsfuger i dybden hjelper ingeniører med å forutse feilrisiko før de materialiserer seg. Følgende sektorer representerer de høyest etterspurte miljøene for metallbelger, der feil spesifikasjoner eller dårlig vedlikehold direkte fører til sikkerhetsrisiko eller uplanlagt nedetid.
Fjernvarme og dampdistribusjonsnett
Dampdistribusjonsrørledninger opererer rutinemessig mellom 200 °C og 350 °C og opplever betydelig termisk ekspansjon under daglige oppstarts- og avstengningssykluser. En 100 meter lang dampledning utvides med ca 240 mm ved oppvarming fra omgivelsestemperatur til 300°C. Uten tilstrekkelig vurdert Ekspansjonsfuge i rustfritt stål sammenstillinger plassert med beregnede intervaller, akkumuleres denne ekspansjonen som spenning ved faste støtter, noe som til slutt forårsaker rørknekking eller skjøtsvikt.
Industrielle eksos- og røykgasssystemer
Eksosbelg i industrielle generatorer, ovner og prosessvarmer står overfor en kombinasjon av høy temperatur (300–700 °C), korrosiv røykgasskjemi og pulserende strøm fra forbrenning. Disse belgene må opprettholde gasstett integritet over år med kontinuerlig drift. Belgfeil i denne applikasjonen fører til røykgasslekkasje - en helse-, sikkerhets- og miljømessig bekymring som vanligvis utløser umiddelbar avstenging av utstyr.
Vakuum og kryogene prosesssystemer
Vakuum metallbelger brukes i halvlederproduksjon, elektronstrålesystemer og vitenskapelig forskningsutstyr der miljøer med ultralavt trykk må opprettholdes uten lekkasje. Disse belgene er vanligvis laget av tynnvegget 316L rustfritt stål eller elektroformet nikkel, og oppnår ekstremt lave fjærhastigheter kombinert med metall-til-metall-tetningsintegritet ved trykk under 10⁻⁶ mbar. Materialrenhet, sveisekvalitet og overflaterenhet holdes til luftfartsstandarder for å forhindre utgassing som vil forurense prosessmiljøet.
Gassdistribusjon og bygningstjenester
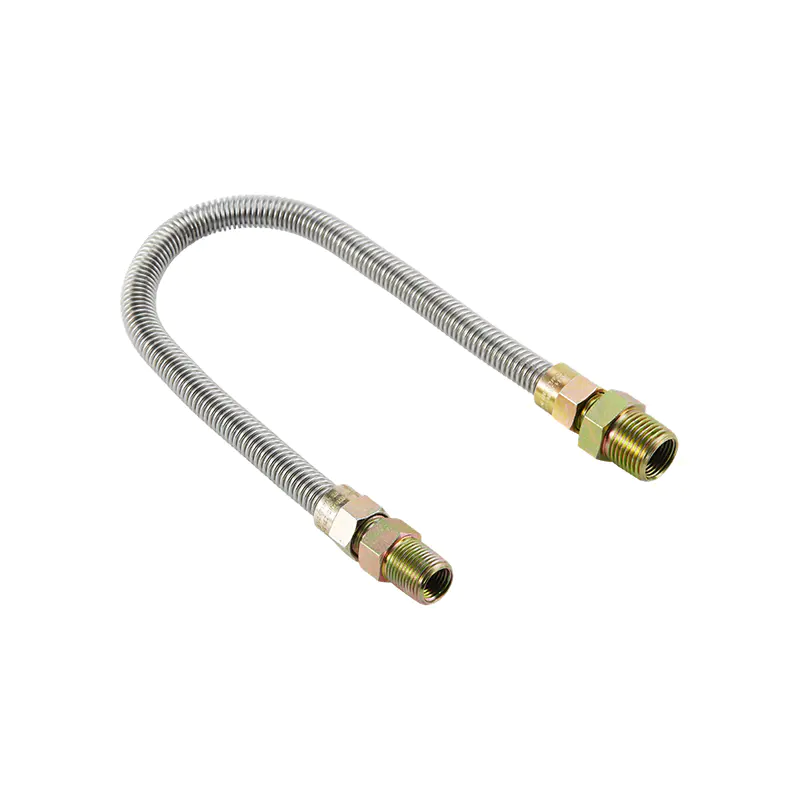
I nærings- og boligbyggtjenester, Belg i rustfritt stål koblinger brukes ved gassmålertilkoblinger, kjeleinntak og varmtvannsberedertilkoblinger for å absorbere vibrasjoner fra utstyr og mindre feiljustering fra installasjonen. Disse belgene med liten diameter må opprettholde langsiktig gasstett forsegling i miljøer som er utsatt for utilsiktet mekanisk kontakt og sporadiske seismiske bevegelser – noe som gjør materialkvalitet og konvolusjonsdesign direkte relevant for bygningssikkerhetskoder.
Bellows ytelseskrav etter applikasjonssektor (radar)
Denne radarsammenligningen fremhever de distinkte ytelsesprofilene som kreves for damp-/oppvarmingsapplikasjoner kontra eksos-/røykgassmiljøer. Dampsystemer krever høyeste temperatur- og trykkklassifisering, mens eksosapplikasjoner legger større vekt på tretthetsmotstand og vibrasjonstoleranse gitt den dynamiske belastningen fra forbrenningspulsering. Ingen av profilene kan dekkes fullstendig av en enkelt generisk belgspesifikasjon - denne visuelle styrken forsterker hvorfor riktig applikasjonsteknikk er avgjørende før du velger en metallekspansjonsbelg for enhver industriell rørledning. Innkjøpsteam bør dele disse profilkravene med leverandører for å sikre at det valgte produktet er validert for kombinasjonen av krav som er tilstede i deres spesifikke system.
Hvordan forlenge levetiden for metallbelg: praktiske vedlikeholdsstrategier
Forlenge levetiden til en Metallutvidelsesbelg handler ikke bare om å velge riktig produkt – det krever en aktiv vedlikeholdsstrategi som overvåker belgtilstanden over dens operasjonelle livssyklus og adresserer mindre problemer før de eskalerer til feil.
- Visuell inspeksjon hver 6. måned: Se etter tegn på ytre korrosjon, mekanisk skade på vindinger, avleiringer i mellomrom og tegn på lekkasje (flekker, mineralavleiringer eller misfarging rundt sveiser).
- Kontroll av bevegelsesmåling: Kontroller at belgen fungerer innenfor det spesifiserte aksiale, laterale og vinkelbevegelsesområde ved hjelp av undersøkelsesmarkører eller målebrikker installert ved igangkjøring. Bevegelse utenfor nominelle grenser er en ledende indikator på anker- eller guidesvikt.
- Rengjøring av utvendige overflater: Fjern akkumulerte salter, prosesskjemikalier eller isolasjonsrester fra den ytre belgoverflaten ved hver planlagte nedleggelse. Kjemiske avleiringer på utsiden av en ekspansjonsfuge av rustfritt stål kan initiere ytre spenningskorrosjonssprekker selv i ellers godartede miljøer.
- Kontroll av anker- og guideintegritet: Inspiser alle rørledningsstøtter, ankere og føringer koblet til samme rørløp som belgen. Et løst eller sviktet anker kan overføre uventede krefter til belgen innen timer etter feil.
- Sporing av syklusteller: For belg i høysyklusapplikasjoner (pumpekoblinger, stempelkompressorer), oppretthold en syklustellingslogg. Når du nærmer deg 70 % av angitt utmattelseslevetid, planlegg for planlagt utskifting før feil oppstår.
Kumulativ feilfrekvens (%) vs inspeksjonsintervall — Industriell belgstudie
Dette diagrammet sammenligner kumulative feilrater over en 36-måneders periode for belg som drives uten planlagt vedlikehold versus de på en 6-måneders inspeksjonssyklus. Uten vedlikehold når kumulative feilrater omtrent 58 % innen 36 måneder – noe som betyr at mer enn halvparten av installerte belgpopulasjoner forventes å feile før 3-årsgrensen. Med strukturerte 6-måneders inspeksjoner faller feilraten til omtrent 19 % i samme periode – en reduksjon på mer enn 65 %. Dataene støtter sterkt forretningsgrunnlaget for proaktive inspeksjonsprogrammer, der kostnadene for rutinekontroller er vesentlig lavere enn de kombinerte kostnadene ved nødreparasjon, produksjonsstans og potensielle sikkerhetshendelser fra ukontrollerte rørledningsfeil.
Om Haoyin Bellows: Profesjonelle rustfrie stålbelgløsninger
Haoyin (Ningbo) Bellows Technology Co., Ltd. er en profesjonell bedrift som spesialiserer seg på FoU, design, produksjon og salg av rustfrie stålbelger, forpliktet til å tilby sikre, effektive og holdbare fleksible tilkoblingsløsninger for gass, rørleggerarbeid, oppvarming og et bredt spekter av industrielle applikasjoner. Som en profesjonell OEM-leverandør av rustfritt stål og ODM-fabrikk, betjener Haoyin ulike bransjer med spesialkonstruerte løsninger bygget til presise applikasjonskrav.
Opererer fra en 35 mu anlegg med 18 000 kvadratmeter standardiserte verksteder , Haoyin har oppnådd flere sertifiseringer for styringssystem inkludert ISO9001, ISO14001 og ISO45001 — som gjenspeiler en omfattende forpliktelse til produktkvalitet, miljøansvar og arbeidssikkerhet. Anerkjent som både en "nasjonal høyteknologisk bedrift" og en "grønn fabrikk", følger Haoyin filosofien om "Striving for Excellence, Forging Quality" på alle trinn av produksjonen.
Haoyins kvalitetsstyringssystem i full prosess spenner over råvarescreening, strukturell design, produksjon, ytelsestesting og ettersalgsstøtte – og sikrer at alle Fleksibel metallbelg , ekspansjonsskjøt og rørledningskompensator som forlater anlegget oppfyller ytelses- og holdbarhetskravene som industrielle applikasjoner krever.
Ofte stilte spørsmål om metallbelgfeil og valg
Spørsmål 1: Hva er de tidlige varseltegnene på at en metallbelg er i ferd med å svikte?
Tidlige advarselsskilt inkluderer synlige sprekker eller groper på konvolusjonsoverflater, mineralavleiringer rundt sveiseskjøter (indikerer mikrolekkasje), økte rørledningsvibrasjonsnivåer, synlig konvolusjonsforvrengning (asymmetri mellom konvolusjoner) og målt bevegelse som overskrider nominelle forskyvningsgrenser. I damp- eller varmtvannssystemer er uvanlig høyt varmetap i nærheten av en belg også en pålitelig indikator på utvikling av lekkasje.
Q2: Hvor lenge varer en ekspansjonsfuge i rustfritt stål vanligvis?
Levetiden varierer betydelig etter applikasjon. I lavsyklus termisk ekspansjonsapplikasjoner (1–2 sykluser per dag), kan en korrekt spesifisert ekspansjonsfuge i rustfritt stål vare i 15–25 år. I høysyklusvibrasjoner eller pumpeutladningsapplikasjoner (tusenvis av sykluser per dag), er forventet levetid definert av utmattelsessykluser i stedet for kalenderår - ofte 2–7 år ved nominell nedbøyning. Riktig installasjon, regelmessig inspeksjon og drift innenfor nominelle bevegelsesgrenser er de primære faktorene som bestemmer faktisk levetid i begge tilfeller.
Q3: Kan jeg sveise direkte til en belg i rustfritt stål under installasjonen?
Sveising direkte til belgviklinger bør aldri forsøkes - varmetilførselen fra sveising vil endre materialets mikrostruktur, introdusere restspenning og potensielt forårsake umiddelbar sprekkdannelse i den varmepåvirkede sonen. Belger er koblet til rør gjennom endebeslag, flenser eller tangentender som er designet og klassifisert for feltsveising. Følg alltid produsentens sveiseprosedyre for installasjon, som spesifiserer minimumsavstanden fra nærmeste konvolusjon og eventuelle nødvendige forholdsregler for varmeskjerming.
Q4: Hva er forskjellen mellom en enkeltlags og flerlags fleksibel metallbelg?
En enkeltlags belg bruker ett lag metall for konvolusjonsveggen, mens en flerlags belg stabler to eller flere tynne lag. Flerlagskonstruksjon gjør at den totale veggtykkelsen - og dermed trykk og fjærhastighet - kan oppnås med tynnere individuelle lag, noe som resulterer i lavere bøyespenning mellom lag og høyere utmattingslevetid for en gitt total tykkelse. Flerlags belger foretrekkes for høysyklusapplikasjoner og hvor maksimal fleksibilitet kombinert med tilstrekkelig trykkklasse er nødvendig.
Q5: Er vakuummetallbelger egnet for bruk i kryogene væskerørledninger?
Ja, vakuummetallbelger laget av 316L austenittisk rustfritt stål eller Inconel-legeringer brukes i kryogene systemer som opererer med flytende nitrogen (-196°C), flytende oksygen og LNG. Disse materialene beholder duktiliteten ved kryogene temperaturer - en kritisk egenskap siden mange andre metaller blir sprø under -50 °C. Belgens konvolusjonsdesign må også ta hensyn til den store termiske sammentrekningen som oppstår ved avkjøling fra omgivelsestemperaturer til kryogene temperaturer, noe som plasserer belgen i betydelig aksial kompresjon. Riktig forhåndsposisjonering ved installasjon er avgjørende for pålitelig kryogen service.
Q6: Hvordan velger jeg mellom en rørekspansjonskompensator med strekkstag versus uten?
Et bundet ekspansjonsledd (med strekkstenger) begrenser belgen slik at den bare kan absorbere sideveis eller vinkelbevegelse - trykkbelastninger bæres av stengene og overføres til strukturen, ikke til rørledningsankrene. En ubundet (uhemmet) belg absorberer aksial bevegelse, men overfører full trykkkraft til rørankrene. Sammenknyttede konfigurasjoner brukes der forankringskostnadene er høye eller der rørledningen ikke trygt kan bære trykktrykk. Det riktige valget avhenger av bevegelsestypen som skal absorberes og rørstøtten og forankringsarrangementet – et faktum som best bestemmes gjennom en formell rørspenningsanalyse.